测色配色技术是印染色彩数字化管理的基础
纺织品印染的测色配色技术是现代纺织印染工业的特征,是色彩的数字化管理技术在传统纺织印染工业中得以体现和发展的基本要求和前提,也是提高产品档次、接轨国际市场、适应新时期准确、快速、优质要求的必经之路。
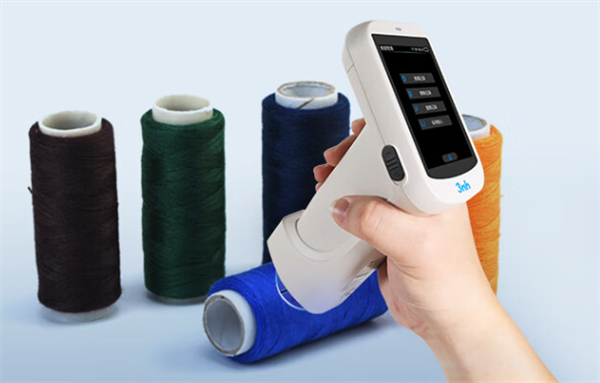
传统的尝试和辨差方法主要依赖于配色者的实际经验,最后得到的配方往往是色料种类较多、成本较高、色差较大,既不经济又效率低下。所以,颜色科学工作者在寻求色料与颜色的本质和机理的关系研究中,引人CIE(国际照明学会)标准颜色体系,用光谱数据表示颜色,以色度参数表征色料的混合特性,利用色料混合的光学模型,如 Kubelka-Munk理论等,实现了色料的正确选择和配方的科学预测。
测色配色技术的发展历程是人们对其认识和应用的辩证发展过程9.10J,并且始终与纺织印染工业紧密相联。20世纪30~40年代是电脑测配色的基础积累时期,主要有CIE 的标准色度观察者光谱三刺激值函数、Kubelka-Munk的双光通散射光学模型(不透明介质)、Hardy 的反射式自动分光光度计等相关理论与技术。到50年代早期,几乎所有仪器配色所需的理论已经出现,但基于颜色测量的商用配色的应用却基本没有。直至1958年才出现了由 Davidson、Hemmendinger 和 Landry研制的第一台用于纺织工业颜色预测的商用模拟计算机 COMIC。60年代是计算机测色配色的兴起阶段。1961年第一台数字计算机系统Ferranti Pegasus 替代了模拟系统COMIC;1963年美国的氰胺和英国的ICI 两大染料厂提供客户配色服务,由此真正触发了计算机配色的发展。70年代的电脑测配色经历了一次由于
人们对仪器配色的理想化期望而导致的“冷落”,但80年代以后随着科技进步,特别是计算机技术及其应用的发展,使投人工业应用的计算机测色配色系统达到成千上万种。国内在仪器配色领域相对落后,至今许多生产单位仍主要依靠配色经验和目视判断进行颜色质量控制和配方预测,严重制约了我国颜色工业的发展。自从20世纪80年代初,上海市纺织科学研究院从德国OPTON公司引进第一台自动测配色仪器以来,虽然在相关理论和系统的研究方面有了很大的进步,但该技术的大规模推广和有效利用,还需要相当长的时间和全社会的共同努力。
同类文章排行
- 纺织行业色差值ΔE*00的标准范围是多少?设备选型与品控参考
- 色差仪可以测量防透视指数吗?如何测量和计算?
- 深圳校服蓝“标准色”定了,校服厂的生产线跟上了吗?
- 塑胶件有色差怎么测?从根源到方法,一篇讲透批次色差管控
- 从科研到产线,iQstest在哪些场景中用得上?
- 管道里的“眼睛”准不准?一套测试方案给出答案
- 印刷品的层次感从哪来?色调值控制是关键
- 黑色素指数MI怎么测?从原理到实操,一篇讲透
- 色差仪怎么选?完整版行业选型流程,精准匹配各类生产检测需求
- 注塑厂怎么处理注塑件色差?TS7700分光测色仪给出答案
最新资讯文章
- 纺织行业色差值ΔE*00的标准范围是多少?设备选型与品控参考
- 邀请函 | 浙江三恩时邀您相约厦门CPCFE,K30展位面对面聊色彩管控
- 色差仪测不准、数据波动?三恩时色差仪常见问题与解决方案指南请收好!
- 月满中秋,色彩同行 | 三恩时祝您中秋节快乐!
- 色差仪如何进行黑白校正,详细教程来了!ST-700D实操指南
- 喜报!三恩时成功入库国家级“科技型中小企业”,以创新实力助力色彩管理
- 色差仪可以测量防透视指数吗?如何测量和计算?
- 纺织品白度的取值范围是多少?别只盯一个数字,先看懂公式再选仪器
- 深圳校服蓝“标准色”定了,校服厂的生产线跟上了吗?
- 塑胶件有色差怎么测?从根源到方法,一篇讲透批次色差管控
- 从科研到产线,iQstest在哪些场景中用得上?
- CIOE光博会火热进行|聚焦影像测试技术,三恩时1A15展台多款检测方案亮相
- 自动化产线颜色检测设备推荐——YL4520非接触式分光测色仪
- 色差仪上的CIELab和Hunter Lab,到底该用哪个?