塑胶件有色差怎么测?从根源到方法,一篇讲透批次色差管控
在注塑车间里,品控员每天都要面对一个现实问题:这批塑胶件和上一批颜色不一样,客户会不会退货?
色差是注塑行业最常见的质量缺陷,也是公认难控制的环节。色母粒批次波动、注塑温度变化、模具结构差异——任何一个环节的微小变化,都可能让最终产品的颜色偏离标准。更麻烦的是,塑胶件的颜色差异有时肉眼看着“差不多”,放到客户的标准光源下却变得格外明显。
要解决批次色差问题,先得搞清楚色差从哪来,再选对测量工具。
一、塑胶件色差的根源在哪?
塑胶件色差的来源通常集中在五个方面。
色母粒批次差异是最主要的影响因素。色母的热稳定性、分散性、遮盖能力不同,即使配方相同,不同批次的色母也可能导致颜色偏差。着色剂在高温下的分解速率不同,也会引起色相偏移。
混合不均匀是容易被忽视的环节。色母与主料因静电作用分离、吸附于料斗壁,会造成注塑周期中色母添加量不稳定,直接影响颜色一致性。
注塑工艺波动同样关键。加热圈损坏、温控失灵、螺杆转速变化,都会改变熔体温度和剪切力,进而影响颜色表现。色母在高温下分解速度不同,注塑温度改变时,产品颜色会随之变化。
设备与环境因素也不容忽视。设备死角积料、模具油污、烘料斗灰尘等异物混入,同样会造成不可预期的色差。
母料本身基色波动也会放大色差。不同批次的塑料母料本身就有基色差异,色差程度与基色差别成正比。
二、目视法够用吗?
面对色差问题,很多工厂的第一反应是“叫人来看看”。目视法在标准光源箱中进行,将产品与标准样板并排对比,直观快速。但它的局限也很明显:不同检验人员的判断标准不一致,同一个人在上午和下午的视觉敏感度也可能不同。更重要的是,目视法无法量化——“看着差不多”和“ΔE=0.8”之间,缺少一个可追溯、可复现的判定依据。
对于需要长期稳定供货的塑胶件产品,仪器测色是更可靠的选择。
三、TS7700怎么测塑胶件色差?
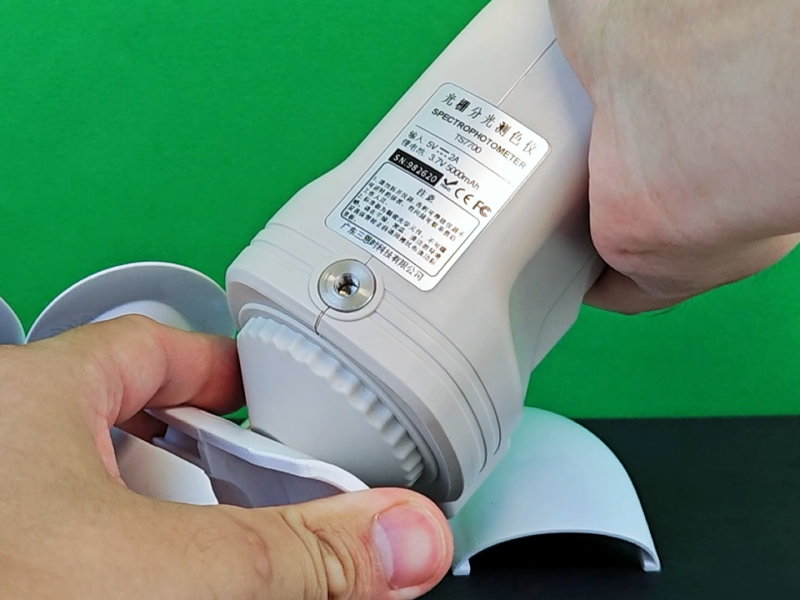
三恩时TS7700便携式分光测色仪,采用D/8积分球光学结构,支持SCI/SCE双模式测量,专为塑胶电子、油漆油墨、纺织印染等行业的精确颜色测量和品质控制设计。
D/8积分球结构是塑胶件测量的关键。积分球漫射照明方式可以有效减少塑胶件表面光泽和纹理对测量结果的干扰,测得的是材料本身的颜色,而不是表面反光“叠加”后的视觉效果。
SCI/SCE双模式同步测量让一台仪器兼顾研发和品控两种需求。SCI模式包含镜面反射,测量的是材料的“真实颜色”,适合配方研发和颜色标准制定;SCE模式排除镜面反射,模拟人眼看到的外观效果,适合成品检验和批次判定。
双口径配置灵活适配不同样品。MAV(Φ8mm/Φ10mm)用于大面积色板和常规塑胶件,SAV(Φ4mm/Φ5mm)用于小尺寸零件、弧面或细小部位。一台仪器覆盖多种样品形态。
摄像头取景定位让测量位置更精准。仪器内置摄像头,通过屏幕实时画面判断被测部位是否为目标中心,避免“盲测”带来的位置偏差。对于表面有纹理或形状不规则的塑胶件,这个功能比较实用。
重复性ΔE*ab≤0.03,数据稳定可靠。同一塑胶件反复测量多次,数据波动极小,避免因仪器自身漂移导致的误判。台间差ΔE*ab≤0.15,多台设备测量数据一致,适合集团化企业多产线、多工厂的颜色标准统一。
内置电子色卡,测量后可直接匹配接近的色号,无需携带厚重实物色卡。SQCX品质管理软件支持数据存储、色差趋势分析、报表自动生成,便于建立完整的批次颜色档案。
四、批次色差管控的完整流程
来料检验阶段,用TS7700测量色母粒和母料的Lab值,与标准样比对,筛选出ΔE超标的原料,从源头规避色差风险。
产线巡检阶段,每2小时抽检注塑件色差,测量ΔE值及ΔL、Δa、Δb方向数据。若ΔL偏暗,检查注塑温度或加热圈;若Δb偏黄,排查烘料温度或螺杆剪切热。
成品出库阶段,出货前对塑胶件进行色差终检,确保每批产品颜色符合客户要求。测量数据可导出报表,既方便内部存档,也能根据客户需求提供数据凭证。
批次追溯方面,TS7700可存储大量测量数据,每一批产品的色差数据关联到生产批次存档。当客户反馈某批次颜色有问题时,快速调出该批次的色差数据,确认是测量标准偏差还是工艺控制偏差。
五、色差标准参考
目前国内尚无着色塑料色差的统一国家标准。行业通行参考标准为:制品颜色均匀度ΔE≤1.5,不同批次制品色差ΔE≤2.0。注塑件色差一般要求达到3~4级以上(参照GB/T 250-2008灰色样卡),对应ΔE值约为2.85以内。具体合格阈值需以客户要求或双方约定的技术协议为准。
六、总结
塑胶件的色差管控,关键在“测准”和“管住”。TS7700分光测色仪以D/8积分球结构、SCI/SCE双模式、ΔE*ab≤0.03重复精度、双口径配置和电子色卡等功能,为注塑企业提供了一套从原料入库到成品出库的完整色差检测方案。把“差不多”变成“测得准”,让每一批塑胶件的颜色都有据可查、有数可依。
同类文章排行
- 从科研到产线,iQstest在哪些场景中用得上?
- 管道里的“眼睛”准不准?一套测试方案给出答案
- 印刷品的层次感从哪来?色调值控制是关键
- 黑色素指数MI怎么测?从原理到实操,一篇讲透
- 色差仪怎么选?完整版行业选型流程,精准匹配各类生产检测需求
- 注塑厂怎么处理注塑件色差?TS7700分光测色仪给出答案
- 固态硅胶厂家配色破局,PeColor‑AI 智能配色软件攻克硫化变色难题
- 四大肤色指标与测量方法:从ITA°到MI、EI,读懂肤色数据的底层逻辑
- 肤色怎么测量?科学测肤指南,精准判定肤色等级与美白效果
- 什么是网点增大?网点增大和色调值增加一样吗?
最新资讯文章
- 塑胶件有色差怎么测?从根源到方法,一篇讲透批次色差管控
- 从科研到产线,iQstest在哪些场景中用得上?
- CIOE光博会火热进行|聚焦影像测试技术,三恩时1A15展台多款检测方案亮相
- 自动化产线颜色检测设备推荐——YL4520非接触式分光测色仪
- 色差仪上的CIELab和Hunter Lab,到底该用哪个?
- 适配全品类产线检测|自动化非接触在线分光测色系统,实现色彩标准化质控
- 印刷标签自动化产线测色——三恩时YL3160
- 管道里的“眼睛”准不准?一套测试方案给出答案
- 观展邀约|浙江三恩时诚邀莅临第27届CIOE中国光博会,共探影像测试技术新未来
- 印刷品的层次感从哪来?色调值控制是关键
- 新品推荐|三恩时PS530分光密度仪 一机搞定印刷颜色、密度、网点与叠印多项质控
- 密度计的重复性多少合格?JJF1492-2014校准规范解读
- 黑色素指数MI怎么测?从原理到实操,一篇讲透
- 关于本网站极限词、绝对性用词失效的声明