纱线出现色差的原因以及解决措施
纱线是一种纺织品,可以用于织布、制绳、制线、针织和刺绣。纱线色差是评价纱线品质的重要指标,也是棉纺织企业质检的重点,因为它会对织物的外观质量造成损害。为什么纱线会有色差呢?又该如何预防和解决呢?本文将从这两个角度进行简要分析。
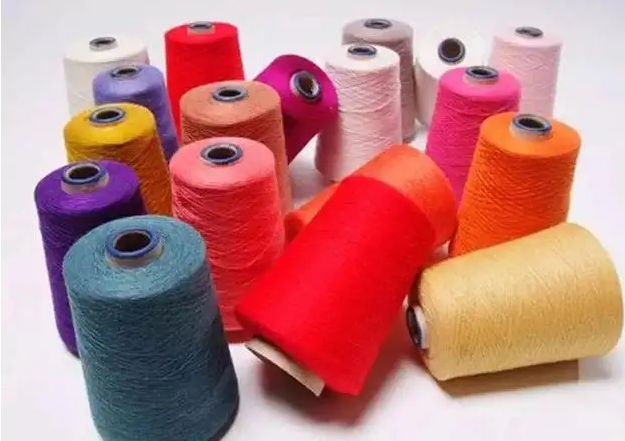
一、纱线色差产生的原因
1. 本色色差
本色色差就是产品在着色前显现的色差。造成这种现象的原因可细分为以下三点:一是配棉工艺不合理;二是清棉工序混棉不均匀;三是各工序没有保证先纺先用;四是锭速级差引起的长片段和条干引起的短片段的捻度差异。
2. 染色色差
染色色差就是产品只有在着色后才能显现的色差。由于产品中掺有异性纤维或原棉成熟度差异过大,致使纤维着色能力不同而产生染色色差。
纱线产生色差的根本原因是原棉颜色的差异和在加工过程中对原料没有进行很好地利用、搭配,以及没有采取必要的把关和预防措施。
二、控制和预防纱线色差的方法
1. 分析黄白纱型特征
分析黄白纱的数量是大面积还是小片段,是整只纬纱还是零星散布;夹色情况是黄中夹白还是白中夹黄;是存产过久的陈纱还是受潮变质的霉纱或是由于捻度松紧、纱特粗细、上蜡差异等造成的假性黄白纱。
2. 建立纤维染色试验制度
对各种纤维原料建立染色试验;对快速试纺与日常生产的半制品、成品分别采样,在同一条件下做染色率试验,研究其变化规律,以控制色差。
3. 控制配料色差因素
配料工作应贯彻分类排队、逐步接替、多包混合、交叉抵补的原则。使用黄棉、低级棉、回料、再用料以及国外棉等,由于差异过大,混合困难,应控制接替比例。对化学纤维应控制产地、牌号、型号、有光、半光、无光、有色、增白等因素,使用时要因地制宜,多唛多包,合理接批。
在混配棉选用原棉时,把成熟度作为控制原棉染色质量的指标,将有助于对染色品色差的控制。色差的程度随棉纤维成熟情况而变化,成熟度差异越大的纤维,其色差越大,而成熟度接近的棉花,其色差较小。成熟度好的棉纤维得色深且色光鲜明,而成熟度差的不仅得色浅,而且色光偏向萎暗。因此,棉纺厂不仅要测试和控制棉纤维的平均成熟度,而且还要测试和控制未成熟纤维含量。对纤维细胞充实度小于0.25 (成熟度系数0.5)的这一部分未成熟纤维含量应控制在14%以内。根据纺织产品最终用途的需要而选用原棉时,一般漂白坯可用成熟度低一档的原棉,而染色坯需要用成熟度较好的原棉。
科学地使用低级棉,可以在保证质量的前提下有效地降低成本,但是低级棉有着它特殊的物理性能,使用过程中极易产生色差质量事故,因而须加强防范。
同类文章排行
- 塑胶件有色差怎么测?从根源到方法,一篇讲透批次色差管控
- 从科研到产线,iQstest在哪些场景中用得上?
- 管道里的“眼睛”准不准?一套测试方案给出答案
- 印刷品的层次感从哪来?色调值控制是关键
- 黑色素指数MI怎么测?从原理到实操,一篇讲透
- 色差仪怎么选?完整版行业选型流程,精准匹配各类生产检测需求
- 注塑厂怎么处理注塑件色差?TS7700分光测色仪给出答案
- 固态硅胶厂家配色破局,PeColor‑AI 智能配色软件攻克硫化变色难题
- 四大肤色指标与测量方法:从ITA°到MI、EI,读懂肤色数据的底层逻辑
- 肤色怎么测量?科学测肤指南,精准判定肤色等级与美白效果
最新资讯文章
- 塑胶件有色差怎么测?从根源到方法,一篇讲透批次色差管控
- 从科研到产线,iQstest在哪些场景中用得上?
- CIOE光博会火热进行|聚焦影像测试技术,三恩时1A15展台多款检测方案亮相
- 自动化产线颜色检测设备推荐——YL4520非接触式分光测色仪
- 色差仪上的CIELab和Hunter Lab,到底该用哪个?
- 适配全品类产线检测|自动化非接触在线分光测色系统,实现色彩标准化质控
- 印刷标签自动化产线测色——三恩时YL3160
- 管道里的“眼睛”准不准?一套测试方案给出答案
- 观展邀约|浙江三恩时诚邀莅临第27届CIOE中国光博会,共探影像测试技术新未来
- 印刷品的层次感从哪来?色调值控制是关键
- 新品推荐|三恩时PS530分光密度仪 一机搞定印刷颜色、密度、网点与叠印多项质控
- 密度计的重复性多少合格?JJF1492-2014校准规范解读
- 黑色素指数MI怎么测?从原理到实操,一篇讲透
- 关于本网站极限词、绝对性用词失效的声明